Impressora 3D FDM ou Resina: Qual Escolher?
Descubra as diferenças entre impressoras 3D FDM e de resina para decidir qual é a melhor opção para seus projetos e necessidades específicas.
Da primeira camada ao pós-processamento: 15 ajustes explicados com sintoma, causa e correção — para parar de desperdiçar filamento em falha evitável.
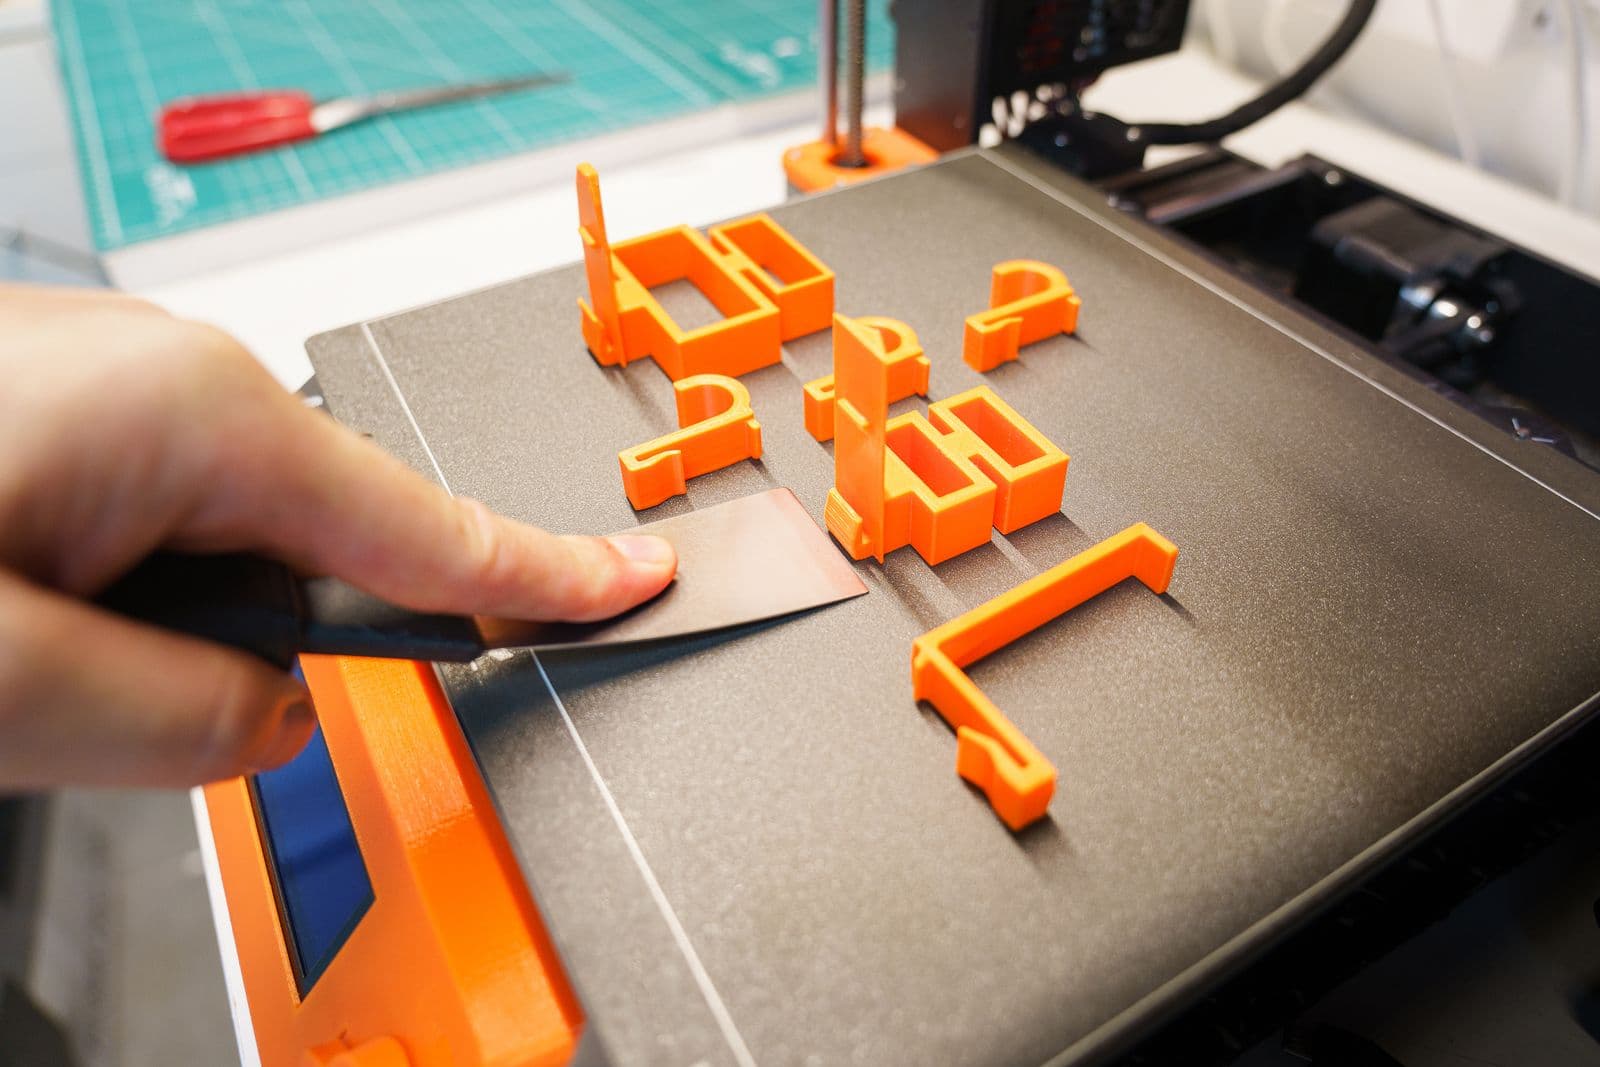
A maior parte das falhas de impressão não vem de máquina ruim. Vem de meia dúzia de detalhes que ninguém conta para quem está começando, e que cada maker acaba descobrindo perdendo peça.
As quinze dicas abaixo estão na ordem em que os problemas aparecem na vida real: primeiro o que impede a impressão de falhar, depois o que melhora o acabamento, por último o que mantém a máquina funcionando. Cada uma traz o sintoma que você vai ver, a causa por trás dele e a correção.
1. Nivele olhando a primeira camada, não o papel.
O método do papel embaixo do bico serve para chegar perto, não para terminar. Ele mede a distância num ponto e num instante, e a mesa se deforma quando aquece.
O ajuste de verdade se faz olhando: imprima um quadrado fino de uma camada só, ocupando boa parte da mesa, e observe. As linhas devem se tocar e formar uma superfície contínua, como se fossem uma chapa lisa. Vão visível entre as linhas significa bico alto — o material cai sem ser pressionado contra a mesa. Linha ondulada, com material se acumulando na lateral, significa bico baixo demais espremendo o plástico para os lados.
Faça esse teste com a mesa já aquecida na temperatura que vai usar. Nivelar frio e imprimir quente é ajustar uma coisa e usar outra.
2. Limpe a mesa com álcool isopropílico, nunca com a mão.
A gordura natural da pele é invisível, não sai com pano seco e é a causa número um de peça que descola no meio da impressão. Basta encostar o dedo para deixar uma região onde nada gruda.
Para limpeza entre impressões, álcool isopropílico e papel-toalha resolvem. Quando a mesa acumula resíduo de cola ou muitas camadas de digital, água morna com detergente neutro limpa melhor — desde que a superfície seja removível. Depois de lavar, segure pelas bordas.
Um detalhe que engana: PEI texturizado parece sujo mesmo limpo, porque a textura retém sombra. Não tente esfregar até ficar brilhante; você só vai gastar a superfície.
3. Seque o filamento se ele ficou fora do pote.
Plástico absorve água do ar, e a água vira vapor dentro do bico a 200 °C. O vapor abre caminho no meio do material derretido e sai como bolha.
O sintoma é característico: estalo audível durante a extrusão, superfície com pequenas crateras e fiapos entre partes da peça. Se sua impressão começou a sair pior sem você ter mudado nada, a umidade é a primeira suspeita.
PLA aguenta dias fora do pote antes de dar problema. PETG e principalmente nylon absorvem em horas — nylon chega a ficar impraticável numa tarde úmida. A secagem é de quatro a seis horas entre 45 e 50 °C. Desidratador de alimentos faz esse trabalho e custa uma fração de um secador dedicado; forno comum é arriscado porque poucos mantêm temperatura baixa com precisão.
4. Calibre a temperatura com uma torre, não no chute.
A faixa impressa no rolo é ampla de propósito: o fabricante não sabe qual máquina você tem, qual bico, nem quanta ventilação. Dois PLAs da mesma cor e marcas diferentes podem pedir 15 °C de diferença.
Uma torre de temperatura imprime a mesma geometria em várias faixas, subindo ou descendo a cada bloco. Depois é só olhar e apalpar: você procura o bloco onde as camadas não se separam quando você tenta torcer e onde ainda não começou a escorrer material nas pontes.
Quente demais melhora a aderência entre camadas mas cria fiapo e perde detalhe. Frio demais dá peça bonita que quebra na mão. O ponto certo fica logo abaixo de onde o escorrimento começa.
5. Confira o modelo antes de fatiar.
Arquivo baixado da internet nem sempre é sólido fechado. Malha aberta, normais invertidas e paredes com espessura zero aparecem normais no visualizador e viram falha no meio da impressão — ou pior, viram peça fatiada errado que você só percebe depois de horas.
A maioria dos fatiadores avisa quando encontra esses defeitos. O erro comum é ignorar o aviso porque a pré-visualização parece boa. Vale usar a ferramenta de reparo do próprio fatiador ou abrir o arquivo num editor de malha antes de gastar material.
6. Preenchimento acima de 40% quase nunca compensa.
Existe uma intuição forte e errada de que peça mais cheia é peça mais forte. Na prática, a resistência vem muito mais das paredes que do miolo.
Subir de 15% para 40% de preenchimento quase dobra o material e o tempo de impressão. Aumentar o número de perímetros de 2 para 4 custa uma fração disso e entrega mais rigidez, porque as paredes é que resistem à flexão.
Como regra de partida: peça decorativa, 10 a 15%. Peça funcional, 20 a 25% com quatro perímetros. Acima de 40% você está pagando caro por ganho marginal — e para peça que precisa mesmo ser maciça, geralmente o material errado foi escolhido lá atrás.
7. Oriente a peça pensando em onde ela vai quebrar.
Esta é a dica que mais muda resultado e a que menos gente aplica. Uma peça impressa não é um bloco homogêneo: são camadas coladas umas nas outras, e a cola entre elas é mais fraca que o material em si.
Isso significa que a peça resiste bem a força no plano das camadas e cede no sentido da altura. Um gancho impresso em pé arrebenta na primeira carga, porque a força tenta separar as camadas. O mesmo gancho deitado aguenta muito mais, porque a força passa a atravessar o material contínuo.
Antes de fatiar, pergunte onde a peça vai receber esforço e gire o modelo para que as camadas fiquem perpendiculares a essa direção. Nenhum ajuste de preenchimento compensa uma orientação errada.
8. Menos suporte é quase sempre melhor.
Suporte deixa marca na superfície, gasta material que vai para o lixo e às vezes arranca um pedaço da peça ao sair. Antes de aumentar a densidade dele, tente eliminá-lo.
A maioria das impressoras dá conta de ângulos até cerca de 45 graus sem apoio nenhum, porque cada camada se sustenta na anterior. Girar o modelo 30 ou 40 graus costuma transformar uma peça cheia de suporte numa peça sem nenhum.
Quando o suporte for inevitável, aumente a distância entre ele e a peça em vez da densidade — ele precisa sustentar, não colar. E prefira suporte só onde encosta na mesa, que evita marca no meio da superfície visível.
9. Reduza a velocidade só onde importa.
Baixar a velocidade da peça inteira dobra o tempo para ganhar pouco. O que realmente aparece no resultado são duas coisas: paredes externas e pontes.
Parede externa mais lenta sai mais lisa porque o material tem tempo de assentar. Ponte mais lenta, com ventilação no máximo, tem tempo de solidificar antes de ceder. O preenchimento, que ninguém vê, pode continuar rápido — e ele costuma ser a maior parte do tempo.
10. Ventilação é diferente para cada material.
Aqui não existe ajuste universal, e usar o mesmo perfil para tudo é causa silenciosa de peça ruim.
PLA quer ventoinha no máximo: esfriar rápido melhora detalhe, pontes e cantos. ABS e ASA empenam justamente por causa dela — o resfriamento desigual contrai a peça e descola a base. Esses pedem ventilação quase nula e, de preferência, câmara fechada. PETG fica no meio: ventilação demais deixa a camada quebradiça e fácil de descolar, de menos causa fiapo e deformação em detalhe fino.
11. Bico maior resolve mais que velocidade.
Para peça funcional sem detalhe fino, trocar o bico de 0,4 para 0,6 mm corta o tempo de forma parecida com acelerar — mas por um caminho melhor.
Acelerar mantém a linha fina e exige que a máquina se mova mais rápido, o que traz vibração e perda de qualidade. Bico maior deposita uma linha mais grossa no mesmo movimento: menos passadas para preencher a mesma área, camadas mais altas possíveis, e aderência entre camadas melhor, porque há mais material em contato.
O custo é o detalhe mínimo que você consegue reproduzir. Para caixa, suporte e peça mecânica, 0,6 mm é quase sempre a escolha certa.
12. Lixe molhado, e sem pular grão.
Lixa seca entope rápido e o calor do atrito derrete o plástico em vez de removê-lo, criando uma superfície borrada que fica pior que a original.
Com água, o pó sai junto e a lixa continua cortando. Comece na 220 para tirar as linhas de camada mais marcadas e suba progressivamente — 320, 400, 600. Pular etapas deixa risco fundo que a lixa mais fina não alcança, e ele só aparece depois da pintura, quando já não dá para voltar.
13. Primer antes de pintar não é opcional.
Tinta aplicada direto no plástico acompanha o relevo e marca cada linha de camada. Primer em spray preenche os vales, uniformiza a superfície e dá uma base fosca onde a tinta agarra.
E tem um segundo benefício que quase ninguém menciona: o primer em cor única revela os defeitos que a cor do filamento escondia. É a última chance de lixar antes que fique permanente.
14. Remova o suporte com a peça ainda morna.
Logo depois de terminar, o material está mais maleável e o suporte sai em pedaços grandes, limpo. Depois de frio, ele fica quebradiço, se parte em fragmentos e costuma levar junto lascas da superfície.
Se a peça já esfriou, um pouco de ar quente na região do suporte devolve parte dessa maleabilidade. Alicate de bico fino ajuda mais que força.
15. Bico é consumível, não peça permanente.
Bico de latão desgasta em poucos quilos quando o filamento é abrasivo — e abrasivo é qualquer um com carbono, madeira, fibra de vidro ou partícula metálica para efeito brilhante. O furo vai aumentando e perdendo a forma redonda.
O sintoma é sub-extrusão que nenhuma calibração resolve: você aumenta temperatura, ajusta fluxo, e a peça continua com falha de material. Se o bico já rodou bastante material abrasivo, troque antes de continuar calibrando.
Ter um jogo de bicos de reposição na gaveta evita parar a produção esperando entrega. Para quem usa abrasivo com frequência, bico de aço endurecido dura muito mais e compensa o preço.
Bônus: se a primeira camada falha mesmo nivelada, o problema é a superfície.
Mesa de impressão perde aderência com o uso, e nenhuma limpeza recupera isso. A superfície simplesmente gastou. Uma folha PEI dupla face resolve na maioria dos casos, e o lado texturizado ainda deixa uma base com acabamento bonito, sem o brilho de espelho que marca digital.
Bônus: mantenha os eixos limpos.
Poeira misturada com graxa vira pasta abrasiva e come as guias lineares por dentro. Um pano seco a cada poucas semanas resolve. Graxa branca só onde o manual pede — óleo fino comum atrai mais sujeira do que protege, e em guia linear costuma piorar.
Antes de imprimir, vale saber quanto a peça vai custar de verdade: calculadora FDM · calculadora de resina. Se o problema ainda é escolher a máquina, veja qual impressora comprar para começar; para o lado do software, os melhores programas gratuitos.
Participamos dos programas de afiliados da Amazon e do AliExpress e ganhamos com compras qualificadas feitas pelos links acima.
Verifique nessa ordem: nivelamento feito com a mesa já aquecida, gordura da mão na superfície (limpe com álcool isopropílico) e desgaste da mesa. Se o nivelamento está certo e a limpeza não resolveu, a superfície perdeu aderência com o uso — trocar por uma folha PEI nova costuma ser a solução.
Peça decorativa, 10 a 15%. Peça funcional, 20 a 25% com quatro perímetros. A resistência vem muito mais das paredes que do miolo, então aumentar o número de perímetros rende mais que aumentar o preenchimento, gastando menos material e tempo. Acima de 40% o ganho raramente compensa.
Estalo audível durante a extrusão, pequenas crateras na superfície e fiapos entre as partes da peça. PLA absorve umidade em dias fora do pote; PETG e nylon em horas. Quatro a seis horas entre 45 e 50 °C resolvem, e um desidratador de alimentos faz esse trabalho.
Quando aparecer sub-extrusão que nenhuma calibração corrige. Bico de latão desgasta em poucos quilos com filamento abrasivo — qualquer um com carbono, madeira, fibra de vidro ou partícula metálica. Para uso frequente desses materiais, bico de aço endurecido dura muito mais.
Antes de mexer no preenchimento, mude a orientação. A peça resiste bem a força no plano das camadas e cede no sentido da altura, porque a união entre camadas é mais fraca que o material. Gire o modelo para que a força atravesse o material contínuo, e só depois aumente os perímetros.
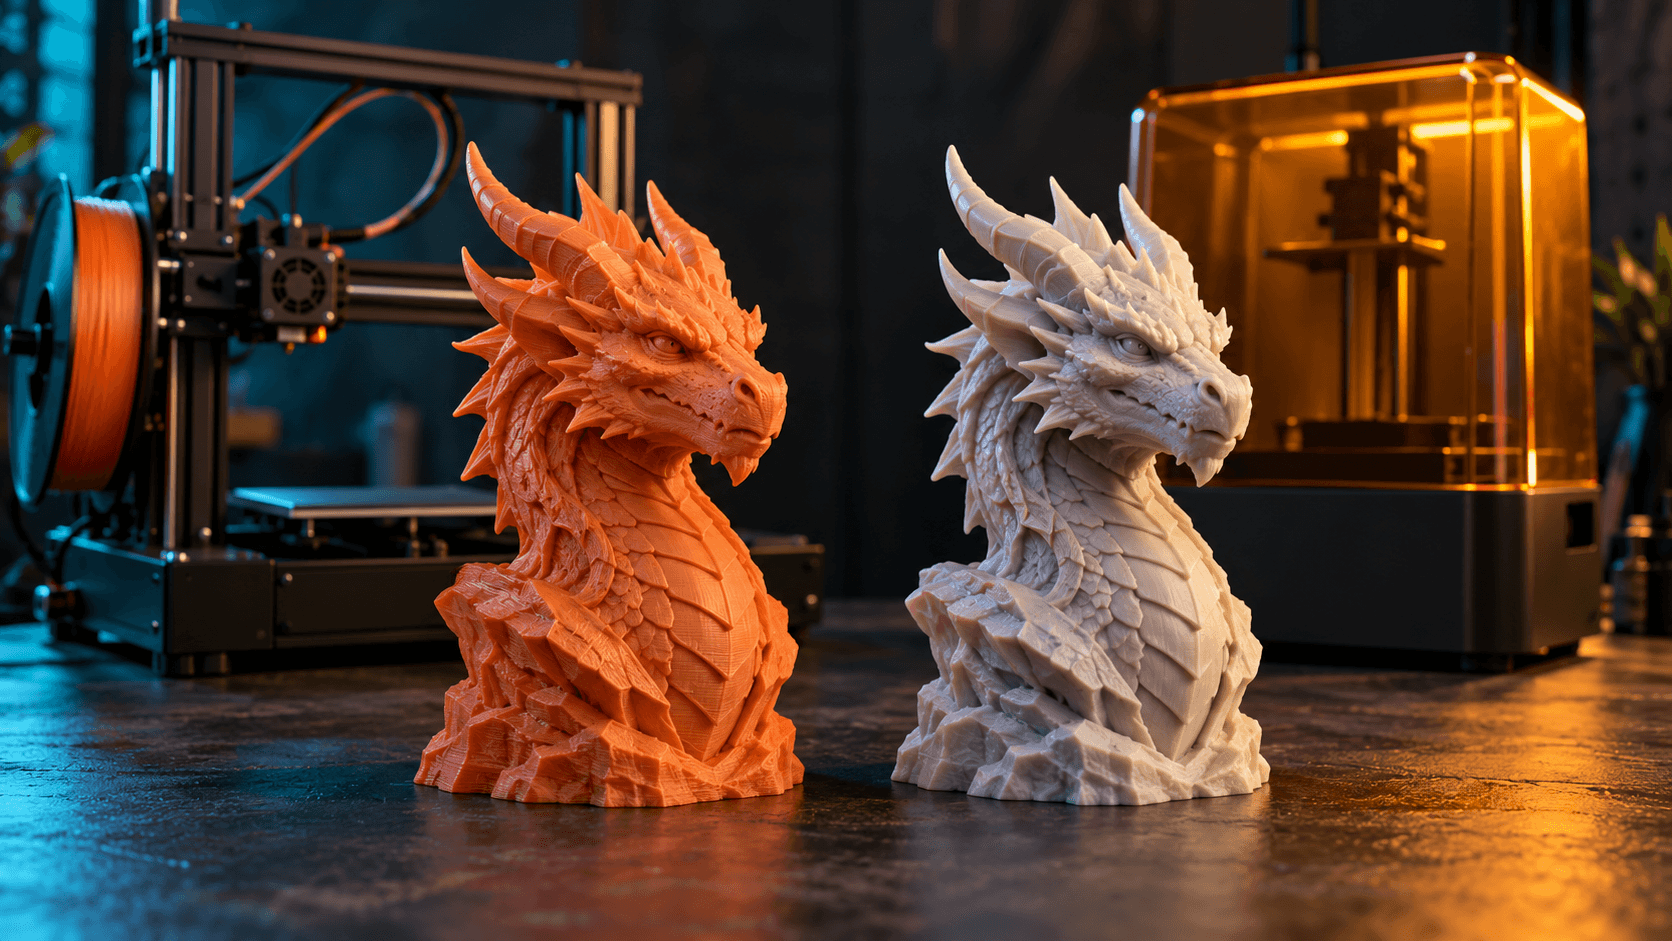
Descubra as diferenças entre impressoras 3D FDM e de resina para decidir qual é a melhor opção para seus projetos e necessidades específicas.
Descubra as principais diferenças entre impressoras 3D FDM e de resina, e como escolher a melhor opção para suas necessidades de impressão.
Descubra tudo sobre impressoras 3D: especificações, tamanhos, custos e materiais. Ideal para iniciantes e entusiastas da impressão 3D.