Choisissez l'imprimante FDM industrielle idéale
Comment choisir l'imprimante FDM industrielle adaptée à votre flux de travail, des options économiques à la production en série.
Le coût d'une heure d'une imprimante FDM est de 0,63 R$: amortissement, énergie et réserve pour les échecs d'impression. Voici le calcul complet et pourquoi facturer à l'heure est souvent une mauvaise idée.
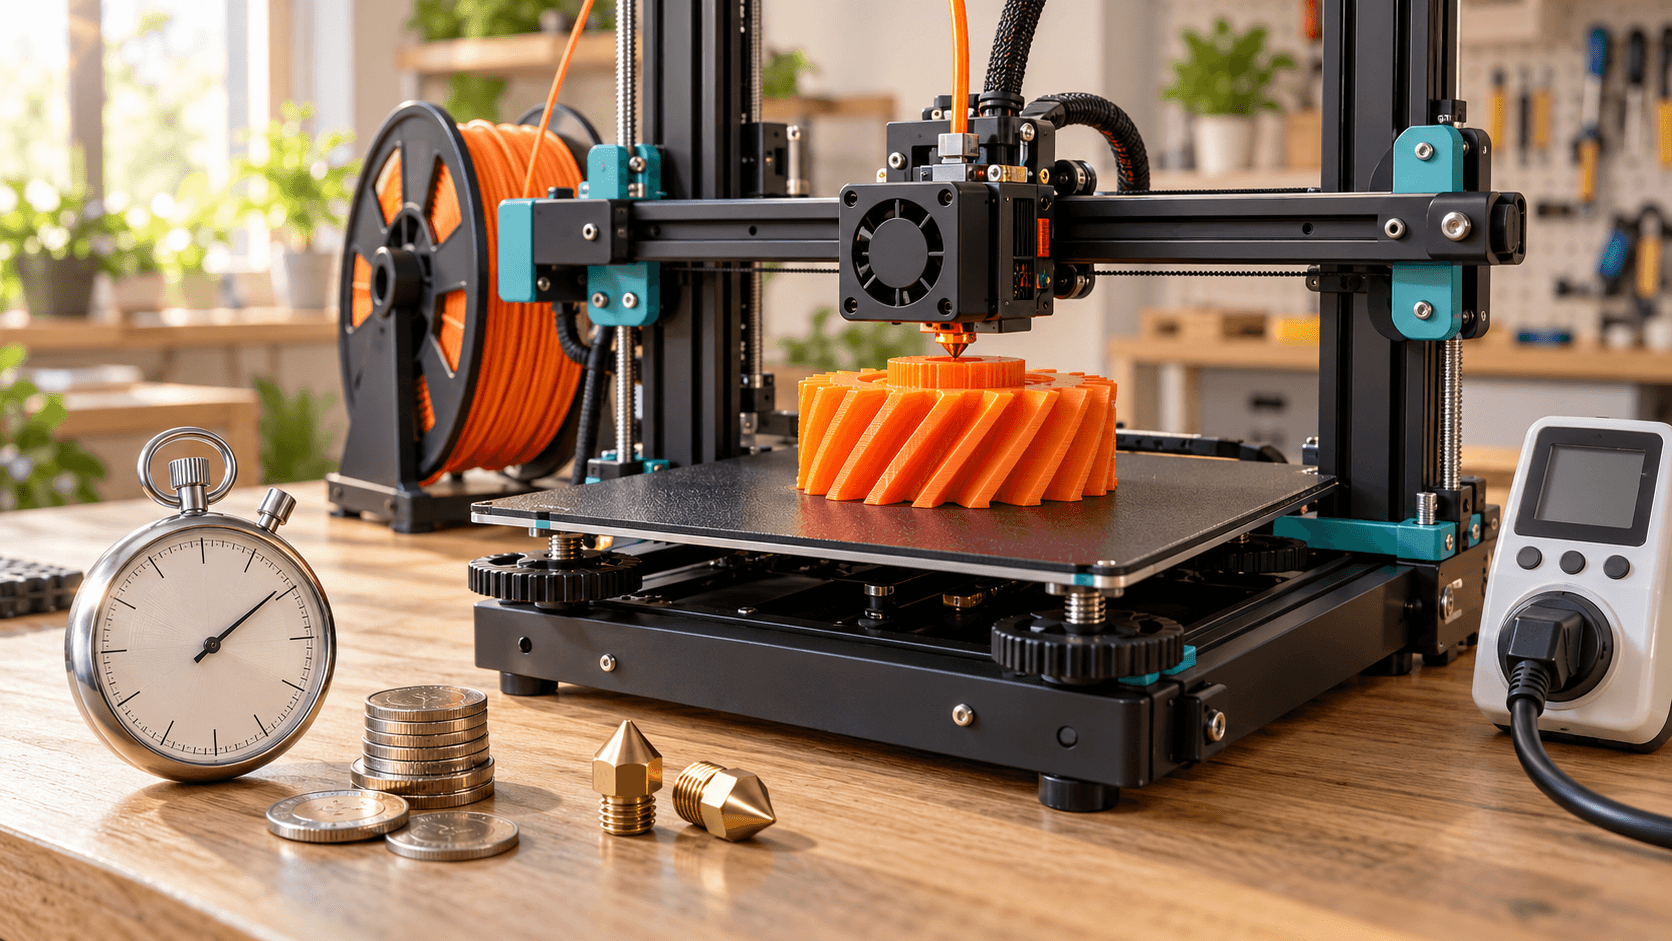
Réponse rapide : l'heure d'une imprimante FDM d'entrée coûte environ 0,63 R$ — 0,45 R$ d'amortissement, 0,13 R$ d'énergie et une réserve pour les impressions qui échouent. Cela ne prend en compte que la machine : le matériel et votre temps sont en plus. Pour une machine à 8 000 R$, le coût de l'heure passe à 2,21 R$. Voici le calcul complet et pourquoi facturer à l'heure est souvent une mauvaise façon de budgétiser.
Beaucoup de gens ne calculent que l'énergie et pensent que l'imprimante "ne consomme presque rien". L'énergie est la plus petite partie. Un calcul honnête comporte quatre composants :
Composant Comment le calculer Imprimante à 1 800 R$ Amortissement prix ÷ durée de vie en heures 1 800 R$ ÷ 4 000 h = 0,45 R$/h Énergie puissance (kW) × prix du kWh 0,150 kW × 0,85 R$ = 0,13 R$/h Sous-total 0,58 R$/h Réserve pour échec 8 % sur le sous-total 0,05 R$/h Coût de l'heure 0,63 R$/hL'imprimante ne dure pas éternellement. Les courroies s'usent, les roulements prennent du jeu, la plaque d'impression perd son adhérence, l'extrudeuse s'use. Quatre mille heures est une durée de vie conservatrice pour une machine d'entrée bien entretenue — environ trois ans à imprimer quatre heures par jour.
Diviser le prix par cette durée de vie donne le coût de chaque heure "consommée" par la machine. Ceux qui ignorent cela découvrent trop tard : l'imprimante meurt, et il n'y avait rien de mis de côté pour la remplacer.
Une FDM d'entrée consomme environ 150 W en moyenne. Ce ne sont pas les 350 W indiqués : le plateau chauffant s'allume et s'éteint par cycles, et une fois que tout est à température, la consommation diminue considérablement. À 0,85 R$ le kWh, cela revient à treize centimes par heure.
Une impression de 10 heures consomme en énergie l'équivalent de 1,30 R$. C'est moins que le café que vous avez bu pendant qu'elle tournait.
L'amortissement est proportionnel au prix, donc l'heure d'une machine chère est beaucoup plus coûteuse — même si elle consomme une énergie similaire.
Machine Prix Amortissement/h Énergie/h Coût de l'heure Creality Ender 3 V3 1 800 R$ 0,45 R$ 0,13 R$ 0,63 R$ Bambu Lab A1 Mini 2 200 R$ 0,55 R$ 0,13 R$ 0,73 R$ Creality K1C (fermée) 3 900 R$ 0,98 R$ 0,19 R$ 1,26 R$ Bambu Lab A1 + AMS 4 700 R$ 1,18 R$ 0,13 R$ 1,41 R$ Bambu Lab P1S + AMS 8 000 R$ 2,00 R$ 0,19 R$ 2,37 R$Notez : la machine à 8 000 R$ a un coût à l'heure quasi quatre fois plus élevé que celle à 1 800 R$. Elle ne se rentabilise que si elle imprime beaucoup plus, ou si elle réalise des pièces que la moins chère ne peut pas faire — ABS, multicolore, plus grand volume.
En résine, le calcul inclut un élément que beaucoup découvrent seulement lorsque la facture arrive : l'écran LCD est consommable.
L'écran d'une imprimante à résine dure entre 1 500 et 2 500 heures d'exposition et coûte entre 300 R$ et 600 R$ à remplacer. Cela ajoute à lui seul environ 0,20 R$ par heure — plus que toute l'énergie.
Ajoutez le film FEP du réservoir (40 R$ à 120 R$, remplacé tous les 20 à 40 impressions) et l'alcool isopropylique pour le nettoyage, et l'heure d'une résine à 2 100 R$ se rapproche de 1,00 R$, contre 0,70 R$ si vous ne comptiez que le prix et l'énergie.
C'est la partie qui intéresse ceux qui vendent des pièces, et c'est là que presque tout le monde se trompe.
L'heure de machine est coût, pas prix. Ce sont des choses différentes, et budgétiser à l'heure crée trois problèmes :
Punit l'efficacité. Si vous calibrez bien et que la pièce sort en 3 h au lieu de 5, vous facturez moins — ayant fait un meilleur travail.
Ignore le matériel. Une pièce creuse de 20 g et une massive de 300 g peuvent prendre le même temps. Le matériel coûte quinze fois plus dans l'une que dans l'autre.
Oublie votre travail. Modéliser, trancher, retirer le support et poncer ne se font pas pendant que la machine fonctionne, mais ce sont vos heures.
La bonne méthode est de budgétiser par pièce : matériel + heure de machine du temps réel + votre temps de préparation et de finition, puis appliquer le multiplicateur. La règle du marché des makers est coût total × 1,5 à 2,0.
La calculatrice de coût FDM effectue exactement ce calcul avec vos chiffres — prix de votre filament, votre facture d'électricité, votre machine — et génère un devis en PDF pour le client. Pour la résine, utilisez la calculatrice de résine.
Il existe un cas où cela a du sens : lorsque vous louez de la capacité. Service d'impression à la demande, bureau qui reçoit le fichier prêt du client, ou partenariat où l'autre fournit le matériel. Dans ce cas, la machine est ce que vous vendez, et l'heure est l'unité naturelle.
Dans ce scénario, le calcul est : coût de l'heure × multiplicateur. Avec une heure à 0,63 R$ et un multiplicateur de 5 à 8 (pour couvrir l'inactivité, le support et le risque que la machine s'arrête), on arrive à quelque chose entre 3 R$ et 5 R$ de l'heure — ce qui est à peu près là où se situe le marché brésilien pour le FDM simple.
Utiliser la puissance indiquée. L'étiquette indique le pic, pas la moyenne. Une machine de 350 W consomme environ 150 W en utilisation réelle. Utiliser le chiffre de l'étiquette double plus que le coût de l'énergie dans le budget.
Oublier l'inactivité. Si l'imprimante fonctionne 4 h par jour et reste inactive 20, l'amortissement réel par heure utile est plus élevé que ce que le calcul simple suggère. La durée de vie en heures ignore le calendrier ; votre entreprise ne le fait pas.
Ne pas prévoir pour les échecs. La pièce qui se décolle à la couche 200 a consommé du matériel, de l'énergie et du temps. Huit pour cent sur le sous-total est le minimum raisonnable ; ceux qui impriment avec des matériaux difficiles devraient en utiliser davantage.
Vous voulez le coût complet de la pièce, pas seulement de l'heure ? Consultez Quel est le coût d'imprimer en 3D. Pour savoir combien de pièces sortent d'un rouleau, lisez Quel est le rendement de 1 kg de filament.
Environ 0,63 R$ pour une FDM d'entrée : 0,45 R$ d'amortissement (1 800 R$ ÷ 4 000 heures de durée de vie), 0,13 R$ d'énergie (150 W à 0,85 R$/kWh) et 8 % de réserve pour les impressions qui échouent. Pour une machine à 8 000 R$, la même heure coûte 2,37 R$, car l'amortissement suit le prix.
Une FDM d'entrée consomme environ 150 W en moyenne — pas les 350 W de l'étiquette, qui est le pic. À 0,85 R$ le kWh, cela revient à treize centimes par heure, soit 1,30 R$ pour une impression de 10 heures. L'énergie est la plus petite partie du coût ; l'amortissement est trois fois plus élevé.
Normalement non. Facturer à l'heure punit l'efficacité (bien calibrer réduit le temps et ce que vous recevez), ignore le matériel (une pièce creuse de 20 g et une massive de 300 g peuvent prendre le même temps) et laisse de côté votre travail de modélisation et de finition. Orientez-vous par pièce : matériel + heure de machine + votre temps, multiplié par 1,5 à 2,0.
Parce que l'écran LCD est consommable : il dure de 1 500 à 2 500 heures d'exposition et coûte entre 300 R$ et 600 R$ à remplacer, ce qui ajoute environ 0,20 R$ par heure — plus que toute l'énergie. En ajoutant le film FEP et l'alcool pour le nettoyage, l'heure d'une résine à 2 100 R$ se rapproche de 1,00 R$.
Quatre mille heures est une estimation conservatrice pour une machine d'entrée bien entretenue — environ trois ans à imprimer quatre heures par jour. Les courroies, roulements, plaque d'impression et extrudeuse s'usent. Utiliser ce chiffre pour l'amortissement garantit de l'argent mis de côté pour remplacer la machine.
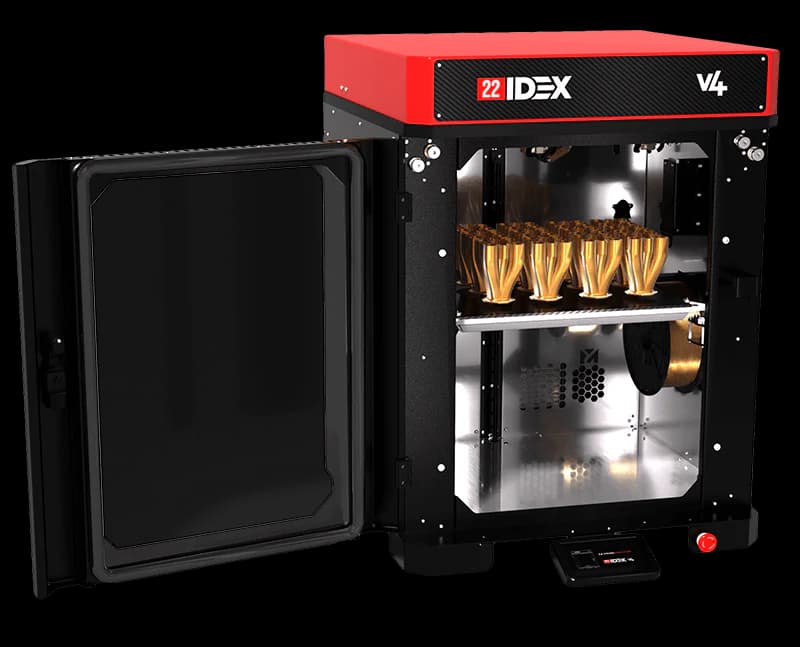
Comment choisir l'imprimante FDM industrielle adaptée à votre flux de travail, des options économiques à la production en série.
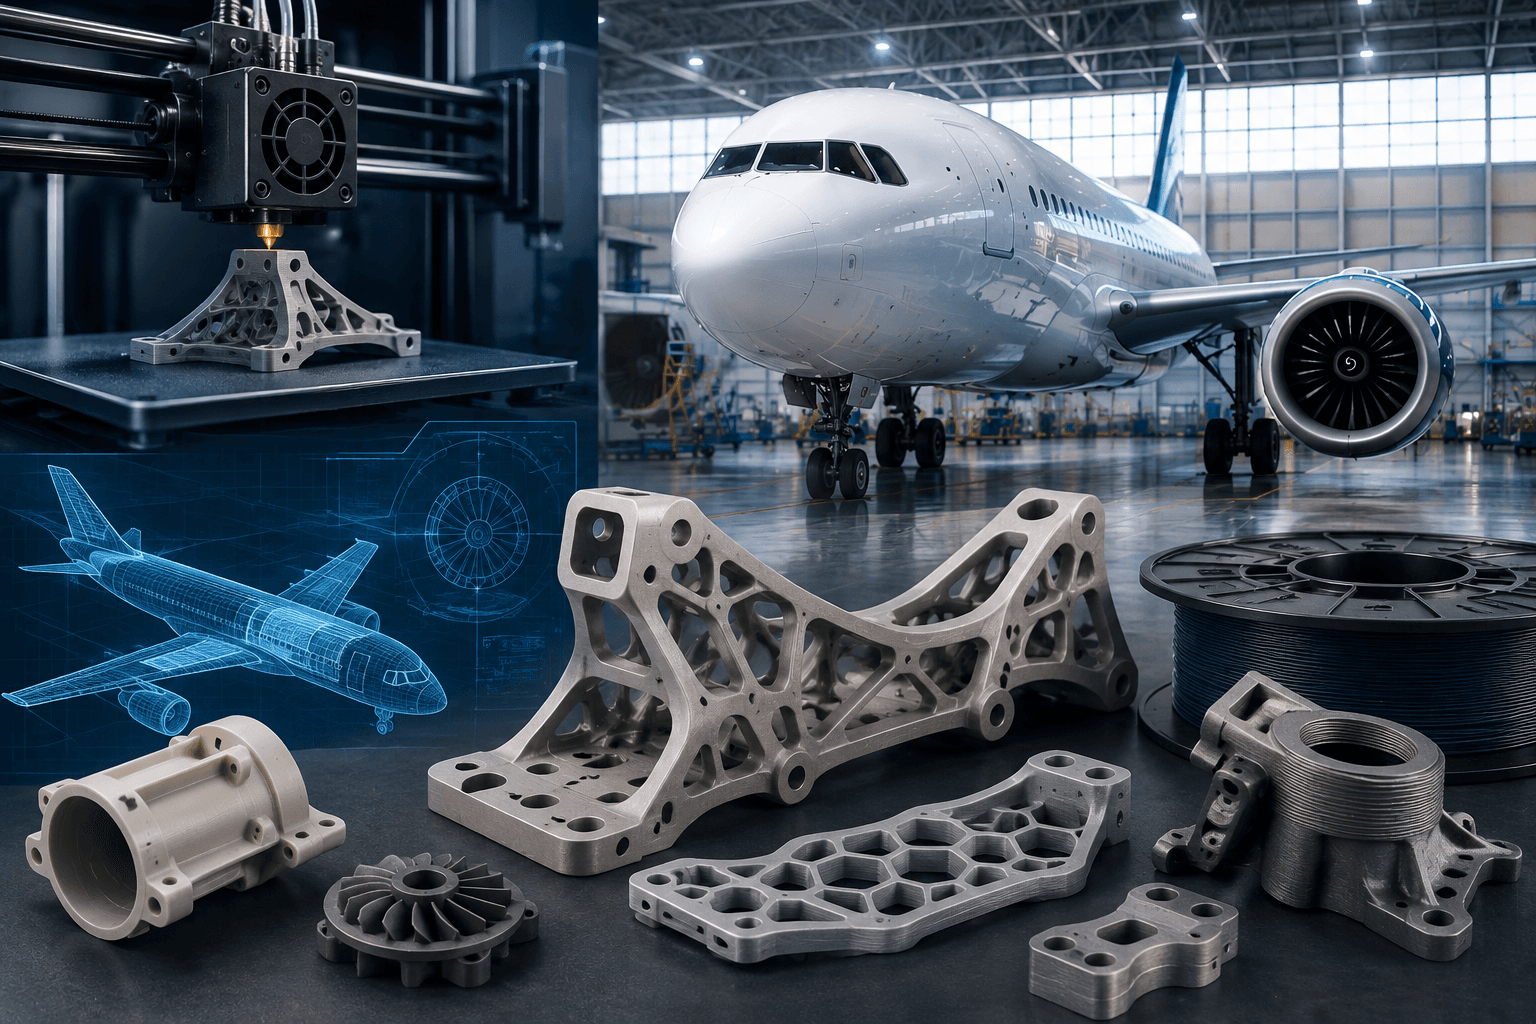
L'impression 3D transforme l'aéronautique avec des pièces légères et personnalisées, réduisant significativement les coûts et les temps de production.
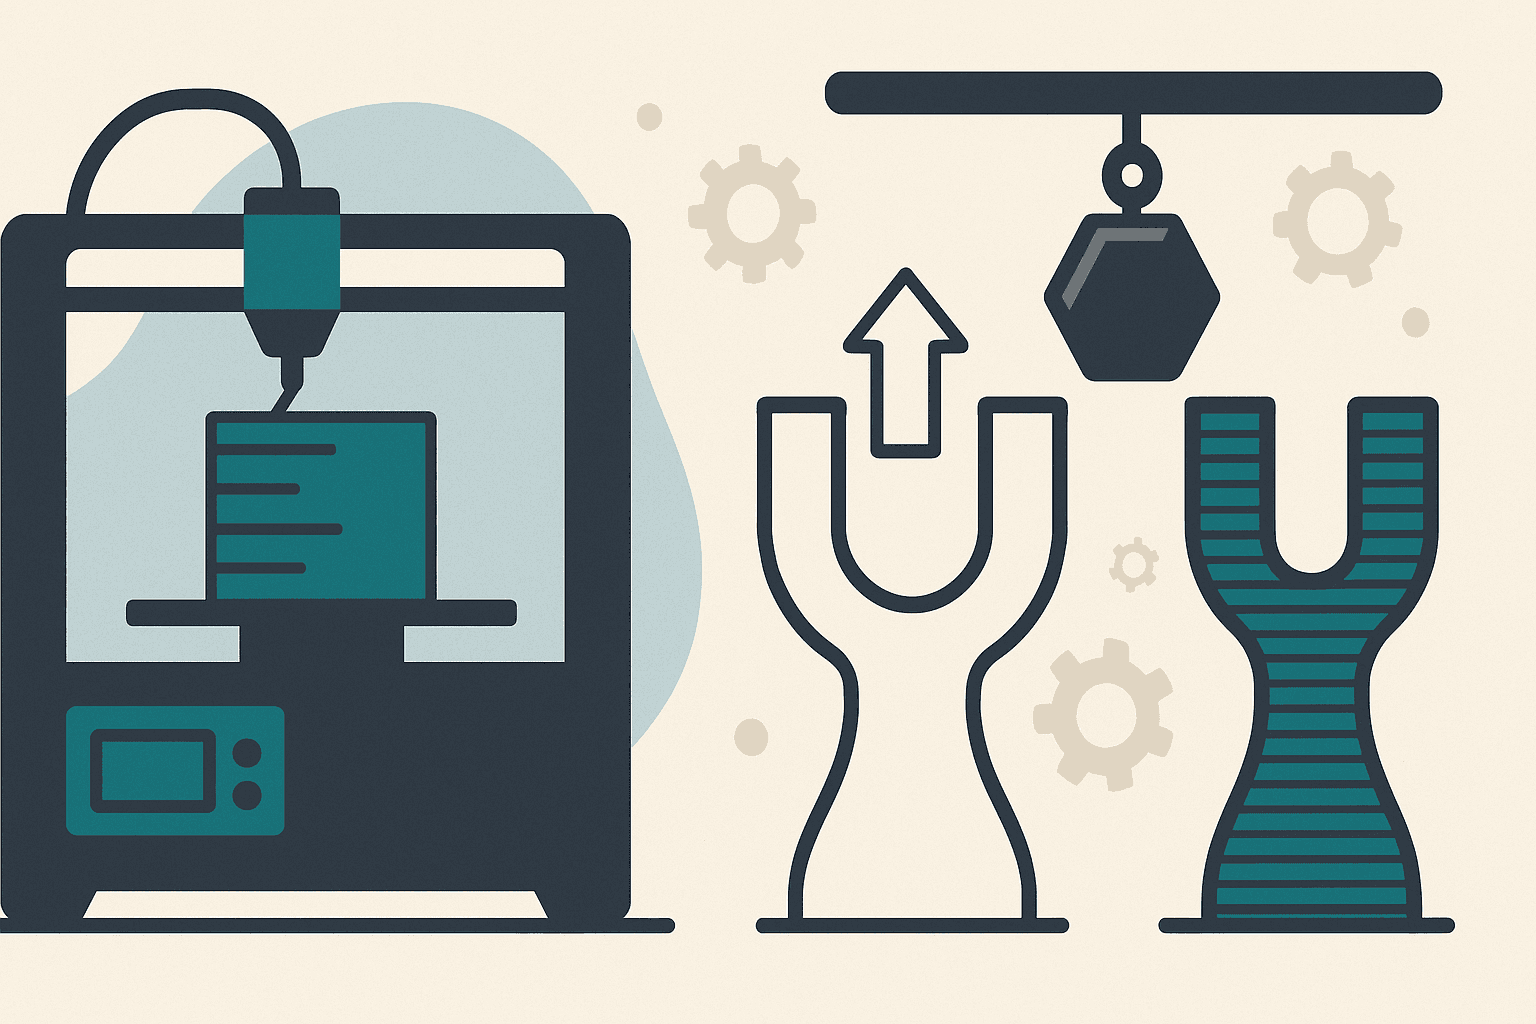
Comment la hauteur de couche change la résistance mécanique en FDM, et quelle valeur choisir pour une pièce sollicitée.