Vollständiger Leitfaden: Vergleichstabelle für 3D-Drucker
Erfahren Sie die wichtigsten Merkmale von 3D-Druckern und wählen Sie den idealen für Ihr Projekt mit unserer Vergleichstabelle. Entdecken Sie jetzt die Unterschiede!
Entdecken Sie, wie die Schichthöhe die mechanische Festigkeit von FDM-3D-Drucken beeinflusst, und lernen Sie, wie Sie Ihre Einstellungen optimieren können, um bessere Ergebnisse zu erzielen.
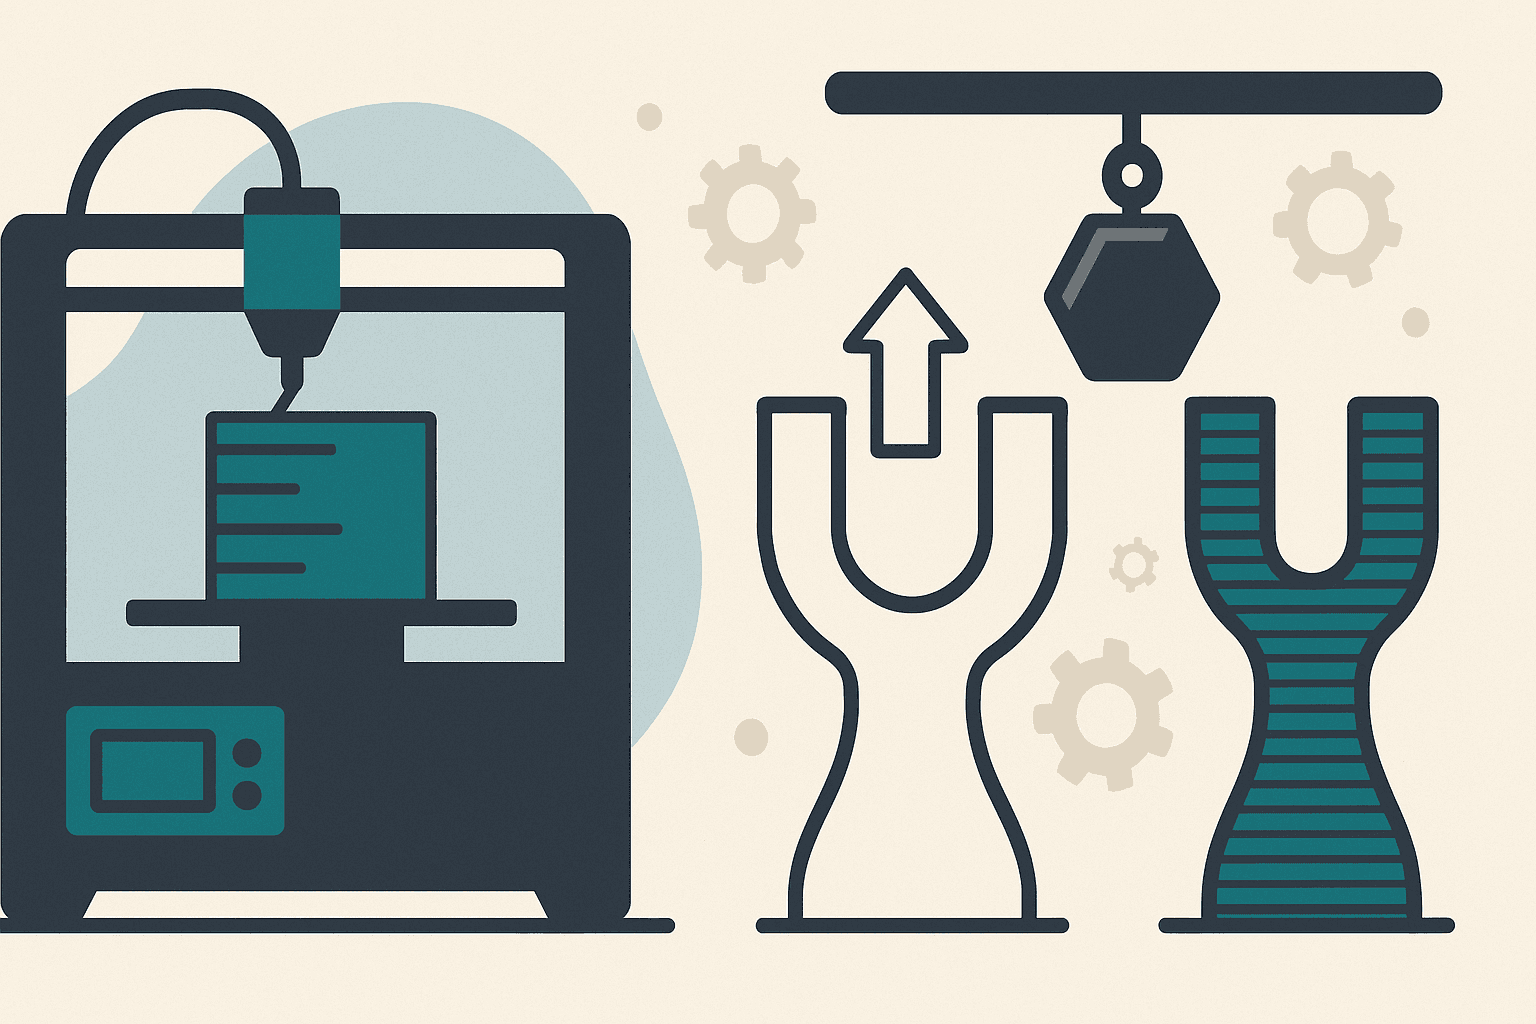
Die Schichthöhe spielt eine entscheidende Rolle beim FDM-3D-Druck, da sie sowohl die visuelle Qualität als auch die mechanische Festigkeit der Teile beeinflusst. Technisch gesehen bezieht sich die Schichthöhe auf die Dicke jeder Materialschicht, die während des Druckprozesses aufgetragen wird. Dünnere Schichten, wie 0,1 mm, können zu glatteren Oberflächen und präziseren Details führen, erhöhen jedoch die Druckzeit. Auf der anderen Seite können dickere Schichten, wie 0,3 mm, den Prozess beschleunigen, aber die Ästhetik und die Maßgenauigkeit beeinträchtigen.
Ein praktisches Beispiel lässt sich beim Drucken eines funktionalen Teils, wie einem Lastenträger, beobachten. Ist die Schichthöhe zu hoch, können die Verbindungen zwischen den Schichten schwächer sein, da die Kontaktfläche zwischen ihnen verringert wird, was zu Delaminierung unter Stress führen kann. Daher ist es ratsam, beim Drucken von Teilen, die Gewicht oder Spannung tragen müssen, dünnere Schichten zu wählen, um die Kohäsion zwischen den Schichten und damit die mechanische Festigkeit zu erhöhen.
Ein häufiger Fehler bei Anfängern ist es, die Schichthöhe anzupassen, ohne den Durchmesser der Düse der Drucker zu berücksichtigen. Eine Schichthöhe, die dem Durchmesser der Düse entspricht oder diesen übersteigt, kann zu einer schlechten Haftung zwischen den Schichten und strukturellen Defekten führen. Beispielsweise sollte eine Düse mit 0,4 mm nicht für Schichten von 0,4 mm konfiguriert werden, da dies eine angemessene Überlappung des Materials nicht zulässt. Die Faustregel lautet, die Schichthöhe zwischen 25 % und 75 % des Düsendurchmessers zu halten, um eine gute Haftung und Festigkeit zu gewährleisten. Die korrekte Anpassung der Schichthöhe ist entscheidend, um die Leistung und Haltbarkeit Ihrer 3D-Druckprojekte zu maximieren.
Dünnere Schichten, wie 0,1 mm, führen in der Regel zu stärkeren Drucken, da die Haftung zwischen den Schichten besser ist. Dies geschieht, weil jede zusätzliche Schicht mehr Möglichkeiten schafft, dass die Moleküle des Filaments miteinander verschmelzen, was die interne Kohäsion erhöht. Diese vollständigere Verschmelzung führt zu einem Endteil mit höherer Dichte, was die mechanische Festigkeit verbessert. Beispielsweise können beim Drucken eines funktionalen Teils, wie einem Zahnrad für ein Robotikprojekt, Schichten von 0,1 mm mehr mechanischen Stress aushalten als Schichten von 0,3 mm, die unter Druck leichter versagen können.
Es ist jedoch wichtig, das verwendete Material zu berücksichtigen. Materialien wie PLA, die von Natur aus eine gute Haftung zwischen den Schichten aufweisen, profitieren mehr von dünnen Schichten. Materialien wie ABS, die dazu neigen, sich zusammenzuziehen und zu verformen, zeigen möglicherweise keinen signifikanten Anstieg der Festigkeit bei dünneren Schichten, wenn die Druckbedingungen, wie die Betttemperatur und die geschlossene Umgebung, nicht angemessen kontrolliert werden.
Ein häufiger Fehler ist die Annahme, dass die geringste Schichthöhe immer das beste Teil ergibt. In Wirklichkeit können zu dünne Schichten die Druckzeit erheblich erhöhen und erfordern eine genauere Kalibrierung des Druckers, was für Anfänger herausfordernd sein kann. Darüber hinaus sind dünne Schichten möglicherweise nicht ideal für Teile, die keine hohe Festigkeit benötigen oder deren Details leicht mit dickeren Schichten gefüllt werden können. Daher ist es entscheidend, die Schichthöhe mit dem Zweck des Teils und den Fähigkeiten des Druckers auszubalancieren, um sowohl die Festigkeit als auch die Effizienz des Druckprozesses zu optimieren.
Neben der Festigkeit beeinflusst die Schichthöhe auch erheblich die Oberflächenqualität der FDM-3D-Drucke. Dünnere Schichten, wie 0,1 mm, bieten eine glattere und detailliertere Oberfläche, ideal für Teile, die eine hohe ästhetische Präzision erfordern, wie Ausstellungsmodelle oder Designprototypen. Dies geht jedoch mit längeren Druckzeiten einher, da der Drucker mehr Schichten auftragen muss, um das Teil zu vervollständigen.
Auf der anderen Seite können dickere Schichten, wie 0,3 mm, den Druckprozess beschleunigen, führen jedoch häufig zu Oberflächen mit einem „streifigen“ Aussehen. Dies geschieht, weil die größere Schichtdicke die Übergänge zwischen den Schichten sichtbarer macht, was für Teile, die eine glatte Oberfläche benötigen, unerwünscht sein kann. Ein häufiges Beispiel ist das Drucken von funktionalen Teilen, wie Halterungen oder Verbindern, bei denen die Ästhetik der Funktionalität untergeordnet ist.
Ein häufiger Fehler ist die Annahme, dass eine geringere Schichthöhe immer zu besserer Qualität führt. Tatsächlich können für Teile mit komplexer Geometrie oder vielen feinen Details zu dünne Schichten möglicherweise nicht richtig haften, was zu Defekten wie Delaminierung oder Druckfehlern führt. Darüber hinaus kann für Teile, deren Oberfläche später geschliffen oder lackiert wird, eine mittlere Schichthöhe eine effizientere Wahl sein, da sie Qualität und Druckzeit ausbalanciert.
Daher sollte die Wahl der Schichthöhe den endgültigen Zweck des Teils, die verfügbare Druckzeit und das erforderliche Detailniveau berücksichtigen. Die Anpassung der Schichthöhe entsprechend diesen Bedürfnissen kann sowohl die Oberflächenqualität als auch die Effizienz des Druckprozesses erheblich optimieren.
Die Wahl der Schichthöhe hat direkte Auswirkungen auf die Druckzeit und sollte sorgfältig berücksichtigt werden, wenn ein 3D-Druckprojekt geplant wird. Dünnere Schichten, wie 0,1 mm, bieten mehr Details und eine glattere Oberfläche, erhöhen jedoch erheblich die benötigte Zeit, um ein Teil abzuschließen. Dies liegt daran, dass die Düse des Extruders mehr Durchgänge machen muss, um die gleiche Gesamthöhe des Objekts zu erreichen, was zu längeren Druckzeiten führt. Beispielsweise kann das Drucken eines 10 cm hohen Teils mit 0,1 mm Schichten mehr als 10 Stunden in Anspruch nehmen, abhängig von der Komplexität der Geometrie.
Auf der anderen Seite reduzieren dickere Schichten, wie 0,3 mm, die Druckzeit, da weniger Durchgänge erforderlich sind. Dies kann vorteilhaft für schnelle Prototypen oder Teile sein, bei denen die Oberflächenqualität keine Priorität hat. Es ist jedoch wichtig zu beachten, dass dickere Schichten die Präzision der Details und die Oberflächenqualität des Teils beeinträchtigen können.
Ein häufiger Fehler ist die Wahl von zu dünnen Schichten für Teile, die kein hohes Detailniveau erfordern, was zu Zeit- und Ressourcenverschwendung führt. Darüber hinaus ist es beim Drucken mit sehr dünnen Schichten entscheidend, sicherzustellen, dass die Kalibrierung des Druckers perfekt ist, da jede Fehljustierung die Druckqualität beeinträchtigen kann.
Ein extremes Szenario, das berücksichtigt werden sollte, ist das Drucken von sehr hohen Teilen mit dünnen Schichten ohne angemessene Überwachung. Dies kann zu Druckfehlern aufgrund von Überhitzung der Maschine oder Materialmangel führen, insbesondere bei Druckern, die keine fortschrittlichen Sensoren zur Erkennung dieser Probleme haben. Daher ist es wichtig, die Schichthöhe mit den Anforderungen des Projekts und den Fähigkeiten des Druckers auszubalancieren, um die Druckzeit zu optimieren, ohne die Qualität zu beeinträchtigen.
Die Wahl des Druckers ist entscheidend, wenn es darum geht, die Schichthöhe anzupassen, um die mechanische Festigkeit der FDM-Drucke zu optimieren. Drucker wie der Bambu Lab A1 Mini sind bekannt dafür, eine breite Palette von Schichthöhenanpassungen anzubieten, die entscheidend sein können, um die gewünschte Qualität zu erreichen. Die Schichthöhe beeinflusst direkt die Haftung zwischen den Schichten, die ein kritischer Faktor für die endgültige Festigkeit des Teils ist.
Beispielsweise kann beim Drucken eines Teils, das signifikante Lasten tragen soll, wie einem Regalträger, eine geringere Schichthöhe, wie 0,1 mm, die Festigkeit erhöhen, indem sie die Haftung zwischen den Schichten verbessert. Dies erhöht jedoch auch die Druckzeit. Der Bambu Lab A1 Mini ermöglicht präzise Anpassungen, sodass Tests mit verschiedenen Höhen durchgeführt werden können, um das ideale Gleichgewicht zwischen Festigkeit und Druckzeit zu finden.
Ein häufiger Fehler ist die Annahme, dass die geringste Schichthöhe immer zu einem stärkeren Teil führt. In Wirklichkeit können, wenn der Drucker nicht richtig kalibriert ist oder das Material nicht geeignet ist, sehr dünne Schichten zu unzureichender Haftung führen, was zu strukturellen Fehlern führt. Ein weiterer Punkt, den es zu berücksichtigen gilt, ist die Fähigkeit des Druckers, eine konstante Temperatur aufrechtzuerhalten, die entscheidend ist, um sicherzustellen, dass jede Schicht korrekt mit der vorherigen verschmilzt.
Letztendlich ist es wichtig, verschiedene Einstellungen an Testteilen auszuprobieren, bevor man ein größeres Projekt startet. Dies hilft, unangenehme Überraschungen zu vermeiden und sicherzustellen, dass der gewählte Drucker, wie der Bambu Lab A1 Mini, so konfiguriert ist, dass er die mechanische Festigkeit der Drucke maximiert.
Verschiedene Materialien können spezifische Anpassungen der Schichthöhe aufgrund ihrer physikalischen und chemischen Eigenschaften erfordern. Beispielsweise ist es beim Einsatz von Filamenten wie dem Bambu Lab PLA LITE entscheidend, die Empfehlungen des Herstellers zu konsultieren, um die mechanische Festigkeit zu optimieren. PLA ist bekannt für seine Benutzerfreundlichkeit und gute Festigkeit, aber die Schichthöhe kann die endgültige Leistung des Teils erheblich beeinflussen.
Beim Drucken mit PLA führt eine geringere Schichthöhe, wie 0,1 mm, in der Regel zu einem Teil mit besserer Auflösung und höherer Festigkeit, da die dünneren Schichten eine vollständigere Verschmelzung zwischen ihnen ermöglichen und die Wahrscheinlichkeit von Fehlern verringern. Dies erhöht jedoch auch die Druckzeit. Andererseits kann die Verwendung einer größeren Schichthöhe, wie 0,3 mm, den Prozess beschleunigen, aber die strukturelle Integrität beeinträchtigen, insbesondere bei Teilen, die mechanischen Spannungen ausgesetzt werden.
Ein häufiger Fehler ist es, die Extrusionstemperatur nicht anzupassen, wenn die Schichthöhe geändert wird. Dünnere Schichten können leicht niedrigere Temperaturen erfordern, um Überhitzung zu vermeiden, die zu Verformungen führen kann. Dickere Schichten hingegen benötigen möglicherweise höhere Temperaturen, um eine angemessene Haftung zwischen den Schichten zu gewährleisten.
Ein weiterer Punkt, den es zu berücksichtigen gilt, ist der Materialfluss. Es ist entscheidend, den Fluss anzupassen, um sicherzustellen, dass die Schichten korrekt aufgetragen werden. Ein unzureichender Fluss kann zu schlecht geformten Schichten führen, was die Festigkeit des Teils beeinträchtigt. Daher ist es wichtig, bei der Arbeit mit verschiedenen Schichthöhen Tests und Feinabstimmungen durchzuführen, um das ideale Gleichgewicht zwischen Qualität, Druckzeit und Festigkeit zu finden.
In Anwendungen, in denen Festigkeit entscheidend ist, wie bei funktionalen Teilen oder Prototypen, die Lasten tragen, wird empfohlen, dünnere Schichten zu verwenden, in der Regel zwischen 0,1 mm und 0,2 mm. Dünnere Schichten erhöhen die Dichte des aufgetragenen Materials, verbessern die Haftung zwischen den Schichten und damit die strukturelle Integrität. Beispielsweise kann die Wahl einer geringeren Schichthöhe beim Drucken eines Zahnrads, das hohem Drehmoment standhalten muss, vorzeitige Fehler vermeiden. Dies liegt daran, dass dünnere Schichten das Risiko von Delaminierung unter mechanischem Stress verringern.
Ein häufiger Fehler ist es, die Druckgeschwindigkeit auf Kosten der Festigkeit zu priorisieren, indem dickere Schichten, wie 0,3 mm oder mehr, verwendet werden. Obwohl dies die Produktion beschleunigt, kann es zu brüchigeren Teilen führen, insbesondere in Richtungen, die senkrecht zu den Schichten verlaufen. In Zugversuchen versagen Teile, die mit dickeren Schichten gedruckt wurden, häufig entlang der Schichtlinien, während solche mit dünneren Schichten eine gleichmäßigere Spannungsverteilung aufweisen.
Ein spezifischer Anwendungsfall ist das Drucken von Halterungen für Drohnen, bei denen geringes Gewicht und hohe Festigkeit entscheidend sind. Dünne Schichten ermöglichen ein Gleichgewicht zwischen Festigkeit und Gewicht, während dicke Schichten die Flugsicherheit gefährden können. Darüber hinaus bieten dünnere Schichten beim Drucken von Teilen, die einer Nachbearbeitung wie Schleifen oder Lackieren unterzogen werden, eine glattere Oberfläche, was die benötigte Zeit für das Finish reduziert.
Daher ist es entscheidend, bei der Planung des Drucks von Teilen, die hohe Festigkeit erfordern, die Schichthöhe als einen der Hauptfaktoren zu berücksichtigen, die die mechanische Leistung des Endteils beeinflussen.
Dünnere Schichten bieten in der Regel eine bessere Festigkeit, da sie eine höhere Haftung zwischen den Schichten gewährleisten.
Nicht unbedingt. Sie können für Teile geeignet sein, die keine hohe mechanische Festigkeit erfordern und bei denen die Druckzeit eine Priorität ist.
Die meisten Drucker ermöglichen es, diese Einstellung in der Slicing-Software vor dem Druck zu ändern.
Ja, dünnere Schichten ermöglichen eine höhere Präzision bei komplexen Details, während dickere Schichten einige subtile Details verlieren können.
Erfahren Sie die wichtigsten Merkmale von 3D-Druckern und wählen Sie den idealen für Ihr Projekt mit unserer Vergleichstabelle. Entdecken Sie jetzt die Unterschiede!
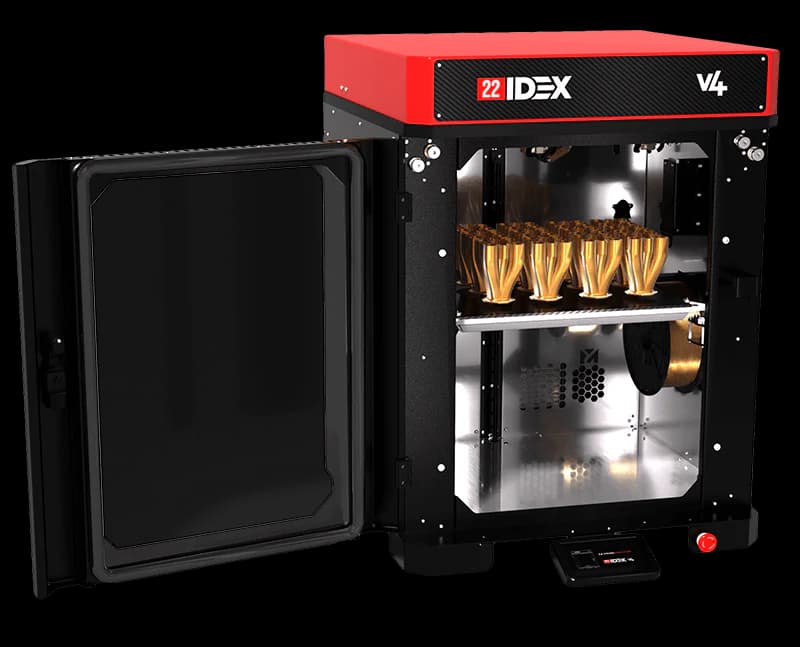
Erfahren Sie, wie Sie den richtigen industriellen FDM-Drucker für Ihren Workflow auswählen, von kostengünstigen Optionen bis hin zu Plattformen für die Großproduktion.
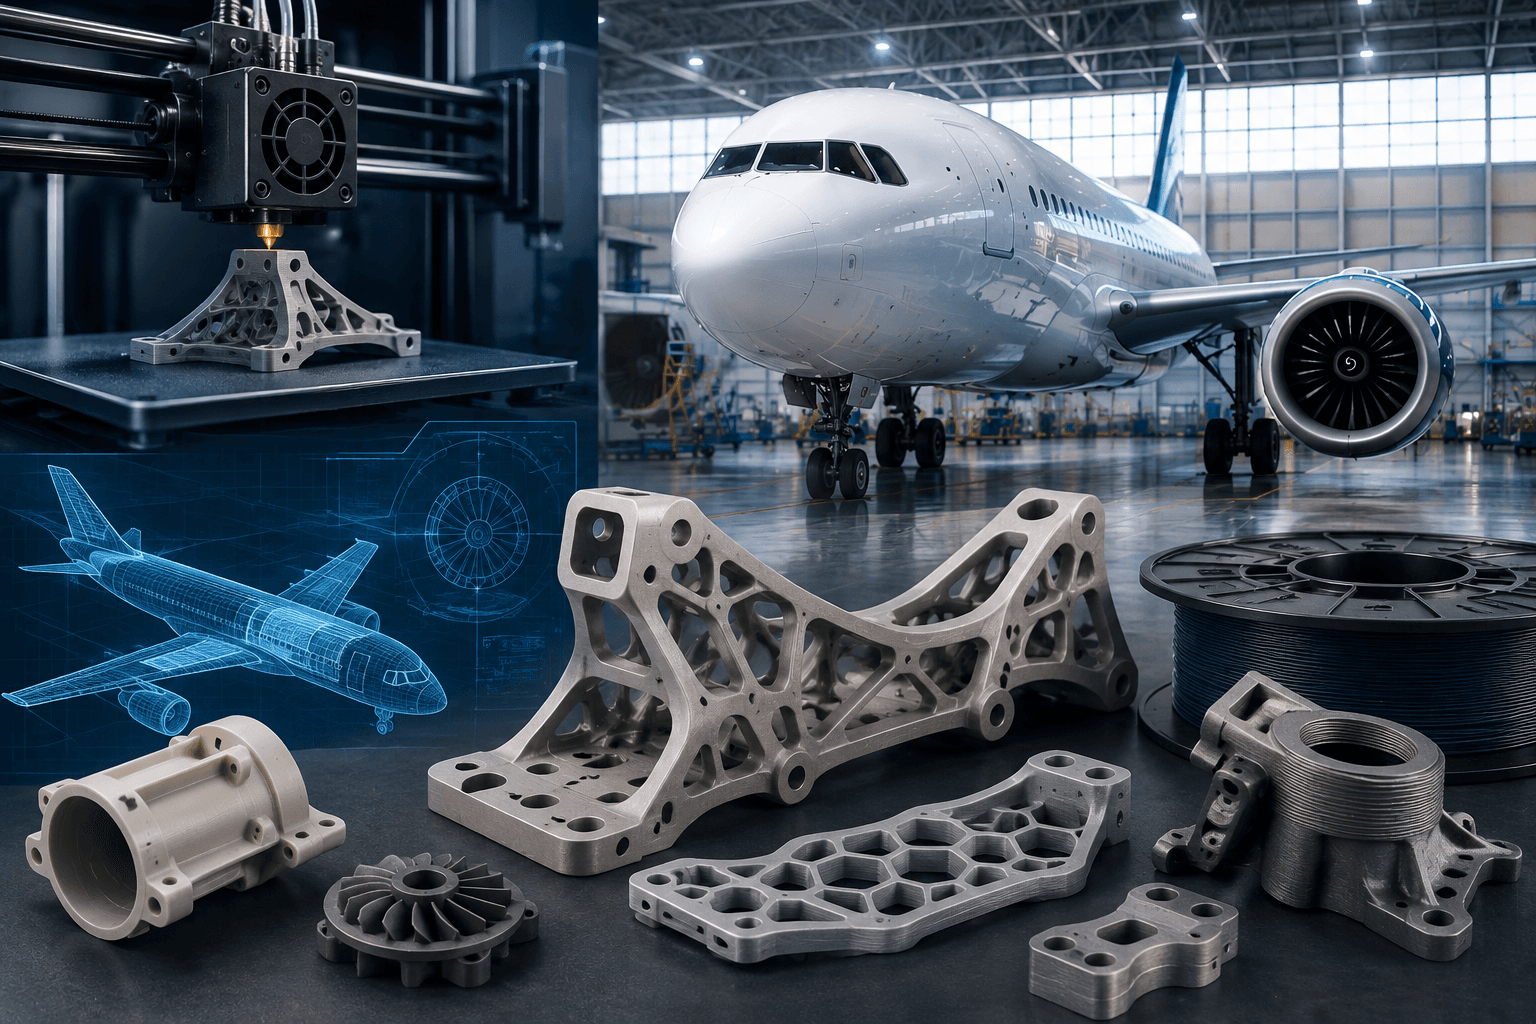
Der 3D-Druck transformiert die Luftfahrt mit leichten und maßgeschneiderten Teilen und senkt dabei erheblich die Kosten und Produktionszeiten.