完全ガイド:3Dプリンター比較表
3Dプリンターの主要な特徴を知り、比較表を使ってプロジェクトに最適なものを選びましょう。今すぐ違いを発見してください!
FDM 3Dプリントの機械的強度にレイヤーの高さがどのように影響するかを発見し、最良の結果を得るための設定を最適化する方法を学びましょう。
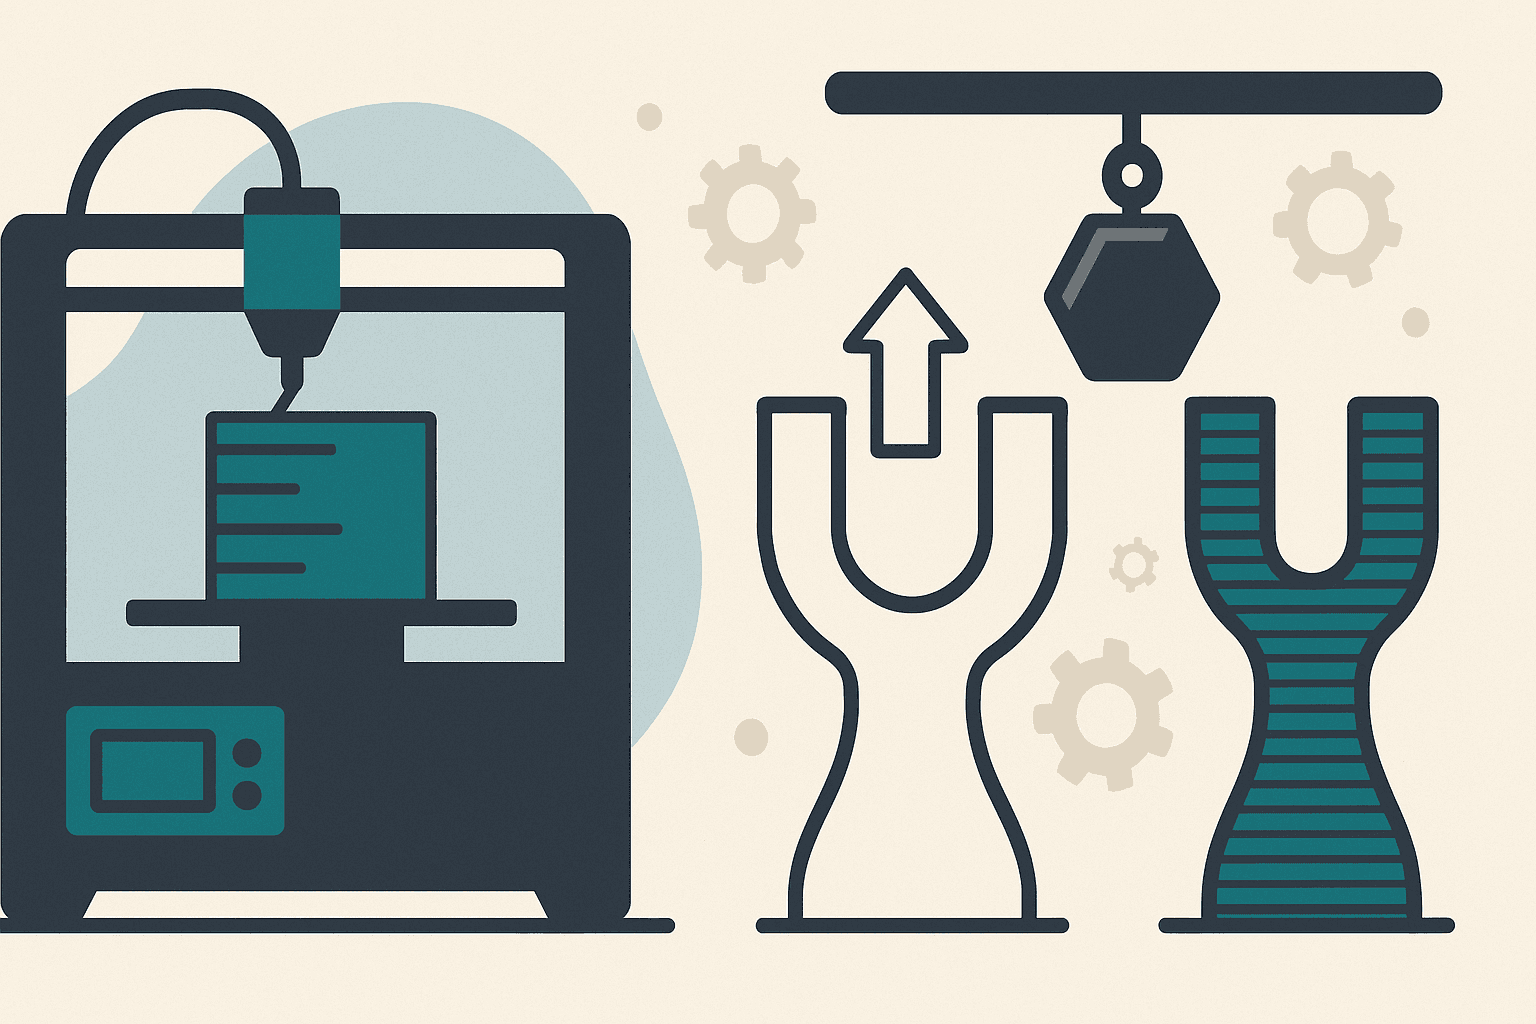
レイヤーの高さは、FDM 3Dプリントにおいて重要な役割を果たし、部品の視覚的品質と機械的強度の両方に影響を与えます。技術的には、レイヤーの高さは印刷プロセス中に堆積される各材料層の厚さを指します。0.1mmのような薄いレイヤーは、より滑らかな表面とより精密なディテールをもたらすことがありますが、印刷時間が増加する傾向があります。一方、0.3mmのような厚いレイヤーはプロセスを加速できますが、美的要素や寸法精度を損なう可能性があります。
実用的な例として、荷重支持用の部品を印刷する場合を考えてみましょう。レイヤーの高さが高すぎると、層間の結合が弱くなる可能性があります。なぜなら、層間の接触面積が減少し、ストレス下での剥離を引き起こすことがあるからです。したがって、重量や張力を支える必要がある部品を印刷する際は、層間の結束を高め、機械的強度を向上させるために薄いレイヤーを選択することが推奨されます。
初心者によくある間違いは、プリンターのノズル直径を考慮せずにレイヤーの高さを調整することです。ノズル直径に近いまたはそれ以上のレイヤーの高さを使用すると、層間の接着が悪くなり、構造的欠陥が生じる可能性があります。たとえば、0.4mmのノズルは0.4mmのレイヤーを印刷するために設定すべきではありません。なぜなら、それでは材料の適切な重なりが確保できないからです。実用的なルールとして、レイヤーの高さはノズル直径の25%から75%の範囲に保つことで、良好な接着と強度を確保できます。レイヤーの高さを正しく調整することは、3D印刷プロジェクトのパフォーマンスと耐久性を最大化するために不可欠です。
0.1mmのような薄いレイヤーは、通常、層間の接着が良好なため、より強い印刷物を生み出します。これは、追加のレイヤーがフィラメントの分子が融合する機会を増やし、内部の結束を強化するためです。このより完全な融合は、最終的な部品の密度を高め、機械的強度を向上させます。たとえば、ロボットプロジェクト用のギアのような機能的な部品を印刷する場合、0.1mmのレイヤーは、0.3mmのレイヤーと比較して、機械的ストレスに対してより耐性があります。
ただし、使用する材料を考慮することが重要です。層間の接着が自然に良好なPLAのような材料は、薄いレイヤーの恩恵を受けやすいです。一方、収縮や変形の傾向があるABSのような材料は、印刷条件(テーブルの温度や閉じた環境など)が適切に管理されていない場合、薄いレイヤーでの強度の向上が見られないことがあります。
一般的な間違いは、最小のレイヤーの高さが常に最良の部品をもたらすと仮定することです。実際には、非常に薄いレイヤーは印刷時間を大幅に増加させる可能性があり、プリンターのキャリブレーションに対してもより高い精度を要求するため、初心者にとっては難しい場合があります。さらに、薄いレイヤーは、高い強度を必要としない部品や、より厚いレイヤーで簡単に埋められるディテールを持つ部品には理想的ではないことがあります。したがって、レイヤーの高さを部品の目的やプリンターの能力とバランスを取ることが、強度と印刷プロセスの効率を最適化するために重要です。
強度に加えて、レイヤーの高さはFDM 3Dプリントの表面品質にも大きな影響を与えます。0.1mmのような薄いレイヤーは、展示用モデルやデザインプロトタイプなど、高い美的精度を要求する部品に理想的な、より滑らかで詳細な仕上がりを提供します。しかし、これはより多くの層を堆積する必要があるため、印刷時間が長くなるコストが伴います。
一方、0.3mmのような厚いレイヤーは印刷プロセスを加速できますが、しばしば「ストライプ状」の外観の表面をもたらします。これは、層の厚さが大きくなることで、層間の遷移がより目立つようになるため、滑らかな仕上がりが必要な部品には望ましくないことがあります。一般的な例として、機能的な部品(サポートやコネクタなど)を印刷する場合があり、美的要素は機能性に次ぐものです。
一般的な間違いは、レイヤーの高さを小さくすることで常により良い品質が得られると仮定することです。実際には、複雑な形状や多くの細かいディテールを持つ部品では、非常に薄いレイヤーが正しく接着せず、剥離や印刷の失敗といった欠陥を引き起こすことがあります。さらに、表面が後で研磨されたり塗装されたりする部品では、中間のレイヤーの高さがより効率的な選択となる場合があり、品質と印刷時間のバランスを取ることができます。
したがって、レイヤーの高さの選択は、部品の最終目的、印刷にかけられる時間、必要なディテールのレベルを考慮する必要があります。これらのニーズに応じてレイヤーの高さを調整することで、表面品質と印刷プロセスの効率を大幅に最適化できます。
レイヤーの高さの選択は印刷時間に直接影響を与え、3D印刷プロジェクトを計画する際には慎重に考慮する必要があります。0.1mmのような薄いレイヤーは、より詳細で滑らかな仕上がりを提供しますが、部品を完成させるために必要な時間が大幅に増加します。これは、エクストルーダーのノズルが同じ高さのオブジェクトを構築するためにより多くの通過を行う必要があるため、印刷時間が長くなるからです。たとえば、0.1mmのレイヤーで10cmの高さの部品を印刷するには、幾何学の複雑さに応じて10時間以上かかることがあります。
一方、0.3mmのような厚いレイヤーは、必要な通過が少なくなるため、印刷時間を短縮します。これは、迅速なプロトタイプや表面仕上げが優先されない部品にとって有利です。ただし、厚いレイヤーは、ディテールの精度や部品の表面品質を損なう可能性があることを忘れないでください。
一般的な間違いは、高いディテールレベルを必要としない部品に対して非常に薄いレイヤーを選択し、時間とリソースの無駄を招くことです。さらに、非常に薄いレイヤーで印刷する場合は、プリンターのキャリブレーションが完璧であることを確認することが重要です。なぜなら、どんなずれも印刷品質に影響を与える可能性があるからです。
極端なケースとして、適切な監視なしに薄いレイヤーで非常に高い部品を印刷することがあります。これにより、機械の過熱や材料不足による印刷の失敗を引き起こす可能性があります。特に、これらの問題を検出するための高度なセンサーを持たないプリンターでは注意が必要です。したがって、レイヤーの高さをプロジェクトの要件やプリンターの能力とバランスを取ることが、印刷時間を最適化し、品質を損なうことなく行うために重要です。
レイヤーの高さを調整してFDM印刷の機械的強度を最適化する際、プリンターの選択は重要です。Bambu Lab A1 Miniのようなプリンターは、必要な品質を達成するために重要なレイヤーの高さの幅広い調整を提供することで知られています。レイヤーの高さは、最終的な部品の強度にとって重要な要素である層間の接着に直接影響します。
たとえば、かなりの荷重を支える必要がある部品を印刷する場合、0.1mmのような小さなレイヤーの高さは、層間の接着を改善することで強度を高める可能性があります。しかし、これは印刷時間も増加させます。Bambu Lab A1 Miniは、異なる高さでのテストを可能にする精密な調整を提供し、強度と印刷時間の理想的なバランスを見つけることができます。
一般的な間違いは、最小のレイヤーの高さが常により強い部品をもたらすと仮定することです。実際には、プリンターが正しくキャリブレーションされていない場合や、材料が適切でない場合、非常に薄いレイヤーは不十分な接着を引き起こし、構造的な欠陥をもたらすことがあります。もう一つ考慮すべき点は、各レイヤーが前のレイヤーと正しく融合するために必要な一定の温度を維持するプリンターの能力です。
最後に、より大きなプロジェクトを開始する前に、テスト部品でさまざまな設定を試すことが重要です。これにより、不快な驚きを避け、Bambu Lab A1 Miniのような選択したプリンターが印刷の機械的強度を最大化するように設定されていることを保証できます。
異なる材料は、その物理的および化学的特性に応じて、レイヤーの高さに特定の調整を必要とする場合があります。たとえば、Bambu Lab PLA LITEのようなフィラメントを使用する場合、機械的強度を最適化するためにメーカーの推奨を確認することが重要です。PLAは使いやすく、良好な強度を持つことで知られていますが、レイヤーの高さは最終的な部品の性能に大きく影響する可能性があります。
PLAで印刷する場合、0.1mmのような小さなレイヤーの高さは、通常、より良い解像度と強度を持つ部品をもたらします。なぜなら、薄いレイヤーは層間のより完全な融合を可能にし、失敗の可能性を減少させるからです。しかし、これは印刷時間も増加させます。一方、0.3mmのような大きなレイヤーの高さを使用すると、プロセスが加速する可能性がありますが、特に機械的ストレスにさらされる部品では構造的な完全性が損なわれる可能性があります。
一般的な間違いは、レイヤーの高さを変更する際に押出温度を調整しないことです。薄いレイヤーは、過熱を避けるためにわずかに低い温度を必要とする場合があります。逆に、厚いレイヤーは、層間の適切な接着を確保するために高い温度が必要な場合があります。
もう一つ考慮すべき点は、材料の流量です。層が正しく堆積されるように流量を調整することが不可欠です。不適切な流量は、層が正しく形成されず、部品の強度を損なう可能性があります。したがって、異なるレイヤーの高さで作業する際は、品質、印刷時間、強度の理想的なバランスを見つけるためにテストと微調整を行うことが重要です。
強度が重要な応用、たとえば荷重を支える機能的な部品やプロトタイプでは、通常、0.1mmから0.2mmの間の薄いレイヤーを使用することが推奨されます。薄いレイヤーは、堆積される材料の密度を高め、層間の接着を改善し、結果として構造的な完全性を向上させます。たとえば、トルクを支える必要があるギアを印刷する場合、レイヤーの高さを小さく選択することで、早期の故障を防ぐことができます。これは、薄いレイヤーが機械的ストレス下での剥離のリスクを減少させるためです。
一般的な間違いは、強度を犠牲にして印刷速度を優先し、0.3mm以上の厚いレイヤーを使用することです。これにより生産が加速する一方で、特に層に対して垂直な方向で脆弱な部品が生じる可能性があります。引張試験では、厚いレイヤーで印刷された部品は、層のラインに沿って失敗することが多いのに対し、薄いレイヤーで印刷された部品はより均一な応力分布を示します。
特定の使用例として、ドローン用のサポートを印刷する場合があり、軽量で高い強度が必要です。薄いレイヤーは強度と重量のバランスを提供し、厚いレイヤーは飛行の安全性を損なう可能性があります。さらに、研磨や塗装などの後処理が行われる部品を印刷する場合、薄いレイヤーはより滑らかな表面を提供し、仕上げに必要な時間を短縮します。
したがって、高い強度を必要とする部品の印刷を計画する際は、レイヤーの高さを最終部品の機械的性能に影響を与える主要な要素の一つとして考慮することが重要です。
薄いレイヤーは通常、層間の接着が良好なため、より良い強度を提供します。
必ずしもそうではありません。高い機械的強度を必要としない部品や印刷時間が優先される場合には適切な場合があります。
ほとんどのプリンターは、印刷を開始する前にスライスソフトウェアでこの設定を調整することを許可しています。
はい、薄いレイヤーは複雑なディテールの精度を高めますが、厚いレイヤーは微細なディテールを失う可能性があります。